Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.


23 Sep 2026, Posted by MCH
ASA/ABS-platen: gecoëxtrudeerd, weerbestendig materiaal voor duurzame buitentoepassingen
Een wit bord of een machinekap die er op de dag van verzending correct uitziet en na twee zomers kalkroze kleurt, is bijna nooit een vormfout. Het substraat werd in de offertefase gerepareerd en standaard ABS kan buiten zonder hulp geen kleur vasthouden.
ASA/ABS-plaat is het materiaal waar de meeste converters op dat moment naar streven. Het kost meer dan gewone ABS-plaat en minder dan een massieve ASA- of PMMA-plaat van dezelfde dikte, en het behoudt het impactgedrag en de fabricagegewoonten die ABS-verwerkers al elke dag gebruiken.
Werkdefinitie. ASA/ABS-plaat is een gecoëxtrudeerde thermoplastische plaat gemaakt van een ABS-kern met een dunne ASA-deklaag (acrylonitril-styreenacrylaat) die tijdens de extrusie aan één of beide zijden is versmolten. De dop draagt de kleur en de UV-bestendigheid; de kern draagt de dikte, de stijfheid en de kosten.
Wat een ASA/ABS-blad werkelijk is
ASA/ABS-platen bestaan uit twee materialen en zijn geen mengsels. Dat onderscheid bepaalt hoe een paneel zich gedraagt na vijf zomers op een dak.
De kern is ABS, waarvan de taaiheid afkomstig is van butadieenrubber. Butadieen bevat onverzadigde dubbele bindingen, en ultraviolet licht plus zuurstof vallen deze bindingen rechtstreeks aan, wat de reden is dat onbeschermd ABS krijt, dof wordt en vergeelt. De dop vervangt butadieen door acrylesterrubber, een verzadigde ruggengraat die dezelfde aanval weerstaat zonder verf, film of blanke lak.
Beide polymeren worden in één matrijs ingevoerd en gebonden terwijl ze nog steeds gesmolten zijn, dus er is geen lijmlijn en geen filmrand die moet worden opgetild. Kap en kern zetten samen uit en krimpen samen door middel van thermovormen en door de dagelijkse thermische cycli van een buitenbehuizing.
Drie manieren waarop leveranciers ASA-bescherming bieden
- Gecoëxtrudeerde dop. Ongeveer 0,2 tot 0,8 mm ASA per vlak, versmolten in de matrijs. Voorspelbare verwering, geen risico op delaminatie en het overleeft diepe trekjes.
- ASA/ABS-legering. Uniform over de volledige dikte en meestal goedkoper, maar de UV-prestaties zijn afhankelijk van hoe gelijkmatig de ASA-fase aan het oppervlak zit. Door een nieuw vlak te frezen of te schuren, wordt de bescherming verwijderd.
- Gelamineerde film. Een ASA- of PVDF-film gebonden aan een ABS-kern. Hoge glans, goede weerbestendigheid, maar randen kunnen loskomen en er kan lucht ingesloten raken tijdens het vormen.
De dop is het product. Als er in een offerte ASA/ABS staat, maar u kunt de dikte van de dop in millimeters niet noemen en aangeven of de dop op één of twee zijden zit, dan koopt u een onbekende. Zet het nummer op de tekening en op de bestelbon.
Plaatproducenten die speciale co-extrusielijnen gebruiken, publiceren normaal gesproken de kapdikte en verweringsprestaties samen, zodat u kwaliteiten kunt vergelijken zonder te raden. Deze technische opmerking over gecoëxtrudeerd ASA/ABS-materiaal voor thermogevormde buitenonderdelen laat zien hoe die informatie gewoonlijk wordt gepresenteerd.
Waarom de ASA-dop de levensduur buitenshuis bepaalt
De buitenlevensduur van een ASA/ABS-paneel wordt bepaald door de deklaag, niet door de plaatdikte. Een plaat van 1,5 mm met een dop van 0,6 mm gaat elke keer langer mee dan een plaat van 4 mm met een dop van 0,15 mm.
Kleurverandering onder 3 dE na ongeveer 2.000 uur versnelde verwering Typisch gecoëxtrudeerd ASA/ABS-resultaat, tegen 10 dE of meer voor onbeschermd ABS bij dezelfde blootstelling
Krijten is het zichtbare symptoom dat als eerste optreedt. De oppervlaktehars wordt afgebroken tot een bleek poeder dat vuil vasthoudt en niet kan worden teruggepolijst, en het glansverlies is meetbaar lang voordat de kleur beweegt.
De dop werkt tevens als UV-filter. Energie die anders de ABS-kern zou bereiken, wordt in de eerste tienden van een millimeter geabsorbeerd, waardoor de kern zijn slagvastheid veel langer behoudt dan onbeschermd ABS van dezelfde dikte. De echte zwakte is eerder mechanisch dan chemisch: schraap met een vorkheftruck door de dop en de degradatie begint in die kras en verspreidt zich vervolgens zijwaarts.
| Bladtype | UV- en kleurstabiliteit | Slagvastheid | Thermovormen | Relatieve kosten |
| Gewoon ABS | Slecht buitenshuis, krijt en geel | Hoog | Uitstekend | Laagste |
| Gecoëxtrudeerd ASA/ABS | Zeer goed, kleurverschuiving doorgaans minder dan 3 dE | Hoog | Uitstekend | Matig |
| PC/ABS met UV-pakket | Redelijk tot goed, zichtbare verschuiving bij lange belichting | Zeer hoog | Goed, moet drogen | Matig to high |
| PMMA-acryl | Uitstekend | Laag, broos bij impact | Beperkt | Matig |
Specificaties die bepalend zijn voor de pasvorm, de kosten en de doorlooptijd
Vijf cijfers bepalen het grootste deel van de prijs, de doorlooptijd en het risico bij een bestelling van ASA/ABS-platen: totale dikte, kapdikte, plaatgrootte, diktetolerantie en oppervlaktetextuur.
1,0 tot 12 mm Algemeen diktebereik
0,3 tot 0,8 mm ASA-dop per gezicht
plus of min 0,1 tot 0,3 mm Typische diktetolerantie
tot 2.000 x 3.000 mm Gemeenschappelijke bladgrootte
Kleur, dikte, textuur en snijgrootte worden allemaal per bestelling gespecificeerd, en halfafgewerkte ASA/ABS-voorraad is normaal gesproken het startpunt vóór eventuele secundaire bewerkingen zoals vormen, bedrukken of routeren.
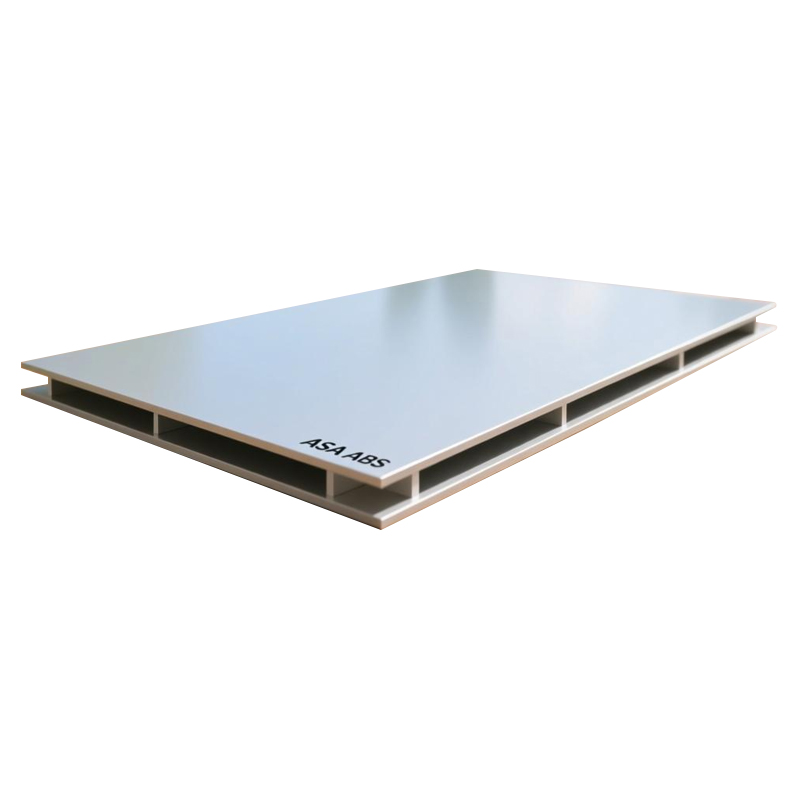
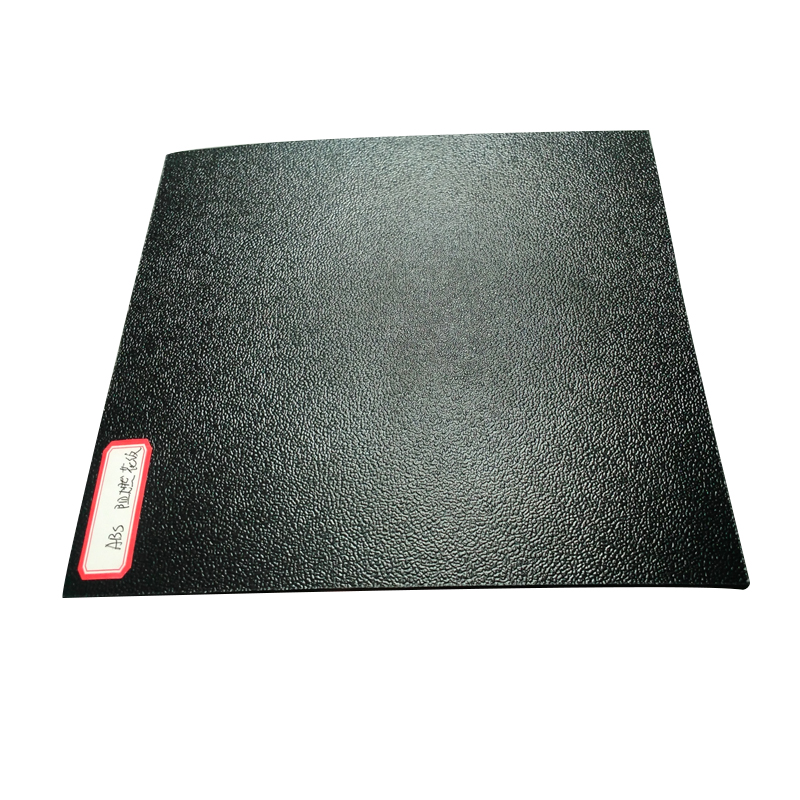
 ABS/ASA halfafgewerkte platen ASA/ABS halfafgewerkte platen combineren de voordelen van ASA- en ABS-materialen en bieden uitzonderlijke weersbestendigheid en mechanische prestaties. Het oppervlak is glad... Bekijk Product →
Wat te schrijven op de tekening
- De dikte van de dop en welke vlakken deze dragen, inclusief of de binnenkant bescherming nodig heeft.
- Kleur afgestemd op een fysieke standaard, nooit op een schermafbeelding of een telefoonfoto.
- Oppervlaktetextuur, of het nu gaat om haarcellen, mat of glanzend, plus de richting van eventuele nerven.
- Diktetolerantie en vlakheid, vooral voor grote panelen die bedrukt of gelamineerd worden.
- Maskeerfilm en interleaving, zodat het vel ongemarkeerd op de vormlijn aankomt.
Beschouw de dopdikte als een specificatielijn en niet als een marketingbijvoeglijk naamwoord. Een dop van 0,2 mm en een dop van 0,6 mm zijn verschillende producten die onder dezelfde naam worden verkocht en die met verschillende snelheden verouderen.
| Dikte | Typisch onderdeel | Waarom dit assortiment |
| 1,0 tot 2,0 mm | Bordvlakken, lichtbakpanelen, vlakke afwerking | Laag gewicht, gemakkelijk te printen en te snijden |
| 2,0 tot 3,0 mm | Uitrustingshoezen, caravan- en aanhangerbekleding, machineafschermingen | Evenwicht tussen stijfheid en vervormbaarheid |
| 3,0 tot 5,0 mm | Thermogevormde behuizingen, sanitaire panelen, landbouwafdekkingen | Diepe trekkingen waarbij nog steeds een bruikbare wanddikte overblijft |
| 6,0 tot 12 mm | Structurele buitenpanelen en bekleding | Schroefbehoud en paneelstijfheid |
Fabricage: vormen, bewerken en verbinden
ASA/ABS-platen thermovormen op dezelfde apparatuur als ABS, met één verschil dat mensen opvalt: de dop is een dunne huid en wordt dunner met de plaat waar het onderdeel diep wordt getrokken.
Thermovormen en vacuümvormen
- Droog de plaat gedurende 2 tot 4 uur bij 80 graden Celsius als deze in vochtige lucht is bewaard.
- Verwarm het plaatoppervlak tot ongeveer 140 tot 165 graden Celsius, gemeten op de plaat, niet in de oven.
- Houd de trekverhoudingen in de buurt van 1,5 op 1 als het uiterlijk er toe doet, en voeg royale hoekradii toe.
- Koel tot onder de 80 graden Celsius in de mal voordat u deze uit de mal haalt, om kromtrekken te voorkomen.
Bewerken, frezen en verbinden
- Gebruik scherp hardmetalen gereedschap met een hoog spiltoerental en een matige voeding om het uitsmeren van de dop te voorkomen.
- Vermijd zwaar schuren op blootgestelde vlakken, waardoor de beschermlaag wordt verwijderd.
- Oplosmiddel- en ultrasoon lassen werken goed op op ABS gebaseerde kernen.
- Voor het lijmen is een lichte schuurbeurt nodig en alleen een doekje met oplosmiddel aan de kernzijde.
- Droog het vel. Twee tot vier uur bij 80 graden Celsius voor voorraad die in vochtige omstandigheden is opgeslagen en breng deze vervolgens naar de vormruimte.
- Verwarm tot vormingstemperatuur. Plaatoppervlak 140 tot 165 graden Celsius, gecontroleerd met een contactsonde in plaats van het instelpunt van de oven.
- Vorm en houd vast. Breng vacuüm of druk aan en houd dit vast terwijl het oppervlak voldoende afkoelt om de vorm van het gereedschap aan te nemen.
- Koel in de vorm. Onder de 80 graden Celsius vóór het ontvormen, waardoor kromtrekken en doordrukken op de dop worden tegengegaan.
- Afwerken en afwerken. CNC-trimmen, polijsten van randen en verwijderen van maskers, waarbij de dop op het blootgestelde vlak blijft.
Wiskunde voor het verdunnen van doppen. Een dop van 0,5 mm die 30 procent is uitgerekt, gedraagt zich op het diepste punt van de trek als een dop van 0,35 mm. Bij permanente buitenonderdelen dient u de kap af te stemmen op de uitgerekte dikte, niet op de vlakke plaat.
Waar ASA/ABS-platen hun prijs verdienen
ASA/ABS-platen betalen zichzelf terug overal waar een onderdeel wordt geconfronteerd met zon en weer, maar hebben niet de optische helderheid van acryl of de stijfheid van een composietpaneel nodig.
- Buitenbouwelementen zoals gevelbekleding, boeiboorden, dakrandafwerking en raamomlijstingen.
- Exterieurbekleding voor caravans, campers en bedrijfsvoertuigen, waarbij kleur jarenlang op de weg en in de zon moet overleven.
- Bewegwijzering en lichtbakvlakken waar een geverfd of gefilmd paneel herwerk nodig zou hebben.
- Hoezen voor landbouw- en bouwmachines die wash-down plus UV zien.
 ABS/ASA bouwmaterialen voor buiten ASA/ABS Outdoor Building Materials zijn geformuleerd met geavanceerde technologie, waarbij de uitzonderlijke weersbestendigheid van ASA wordt gecombineerd met de hoge sterkte van ABS, waardoor... Bekijk Product →
Totale kostenweergave. Een geverfd ABS-onderdeel heeft verf, maskeerwerk, uithardingstijd, afkeurpercentages en herschildercycli nodig. Een ongeverfd ASA/ABS-onderdeel heeft deze niet. Op een buitenpaneel van twee vierkante meter kost het verftraject vaak meer dan de ASA-deklaag ooit zal kosten.
Een praktische selectiechecklist
Voer deze vijf controles uit voordat u een ASA/ABS-offerte goedkeurt, omdat ze allemaal ergens een project tot stilstand hebben gebracht.
- Dopdikte schriftelijk vastgelegd. Millimeters per vlak, op de tekening en op het conformiteitscertificaat.
- Verweerd monster, geen geleverd exemplaar. Een nieuw paneel zegt niets over de kleurstabiliteit.
- Tolerantie afgestemd op het proces. Een nauwe tolerantie op een dieptrekonderdeel is weggegooid geld, een losse tolerantie op een vlak bedrukt paneel is schroot.
- Fysieke kleurstandaard. Een chip of plaquette, geen digitaal bestand weergegeven op een ongekalibreerde monitor.
- Een proef vormen met het echte gereedschap. Bevestig het uitdunnen van de dop op het diepste punt voordat u de bestelling vrijgeeft.
Vraag om een monster van 300 x 300 mm in de exacte dopdikte die u wilt kopen, vorm het op het productieapparaat en laat één gevormd stuk een heel seizoen buiten staan. Die ene test beantwoordt meer vragen dan welke datasheetvergelijking dan ook.
Veelgestelde vragen over ASA/ABS-platen
Is ASA/ABS hetzelfde als ABS met een UV-additief?
Nee. Een UV-pakket vertraagt de afbraak in het ABS zelf, maar de butadieenruggengraat blijft het zwakke punt en het additief wordt na verloop van tijd verbruikt. ASA/ABS vervangt het kwetsbare polymeer aan het oppervlak, zodat de bescherming niet afneemt zoals een additief dat doet.
Kan ASA/ABS-plaat thermogevormd worden zonder te barsten?
Ja, en het werkt op dezelfde apparatuur als ABS. Droog de plaat gedurende 2 tot 4 uur bij 80 graden Celsius als deze vocht heeft opgenomen, verwarm het oppervlak tot 140 tot 165 graden Celsius en koel af tot onder 80 graden Celsius voordat u het uit de vorm haalt. Scherpe hoeken en trekverhoudingen boven ongeveer 1,5 op 1 hebben extra radius nodig.
Hoe dik moet de ASA-dop zijn voor een permanent buitendeel?
Voor permanente blootstelling aan de buitenkant in sterke zon is 0,4 tot 0,6 mm per blootgesteld oppervlak het gebruikelijke werkbereik, gemeten na het vormen. Kapjes van 0,2 tot 0,3 mm zijn gebruikelijk op onderdelen met een korte levensduur en bij toepassingen in de schaduw of binnenshuis.
Moet een ASA/ABS-paneel worden geverfd of moet er een blanke lak worden aangebracht?
Nee. De dop is de afwerking. Verven brengt kosten, processtappen en een nieuw faalpunt met zich mee, en de hechting van verf op ASA vereist een zorgvuldige voorbereiding. De uitzondering is een kleur die in ASA-hars helemaal niet kan worden geëvenaard, waarbij een geverfd ABS-onderdeel nog steeds goedkoper kan zijn.
Een ASA/ABS-bestelling slaagt of mislukt op één lijn van de tekening. Pas de dikte van de dop aan de werkelijke blootstelling aan, zorg voor verdunning bij de diepste trek, en de rest van het werk volgt de gewone ABS-verwerking. Voor het bredere assortiment technische kunststof plaatmaterialen gemaakt door MCH Technology, zie het assortiment technische kunststofplaten .
Gerelateerde producten
KRIJG EEN OFFERTE
Auteursrecht © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Gereserveerd Fabrikanten van technische kunststofplaten