Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.
Jiangsu Mingchanghe Technologie Co., Ltd.


03 Sep 2026, Posted by MCH
ASA/ABS-platen: gecoëxtrudeerd weerbestendig materiaal voor thermogevormde buitenonderdelen
Vraag het aan iemand die vacuümgevormde motorkappen heeft gekocht, en het verhaal herhaalt zich: onderdelen gevormd uit gewoon ABS zien er scherp uit bij aflevering, en brengen vervolgens twee of drie zomers door in de zon, waarbij ze bleek, kalkachtig en broos worden aan de randen. Het plastic faalde niet mechanisch. Het butadieenrubber in ABS is niet bestand tegen ultraviolet licht, en die ene beperking is de reden ASA/ABS-platen bestaan.
Het korte antwoord voor kopers: vorm naar buiten gerichte onderdelen uit een ASA/ABS-gecoëxtrudeerde plaat en reserveer gewoon ABS voor onderdelen die binnenshuis of in behuizingen passen. De ASA-deklaag neemt de verweringsbelasting op zich, terwijl de ABS-kern de slagsterkte en het vormgedrag behoudt dat uw bestaande gereedschap al verwacht. In de onderstaande paragrafen wordt uitgelegd hoe de structuur werkt, wat u moet specificeren en waar de extra kosten zichzelf terugbetalen.
Wat een ASA/ABS-blad eigenlijk is
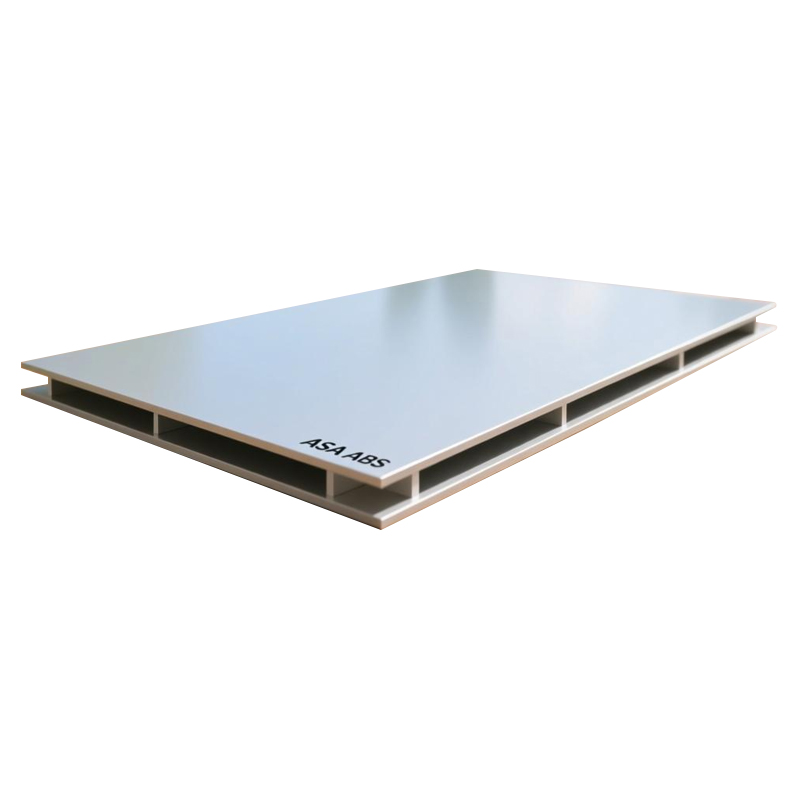
Een ASA/ABS-plaat is een gecoëxtrudeerd product en geen gemengd mengsel dat één keer door de matrijs wordt gevoerd. De extrusielijn voert twee polymeren tegelijkertijd door een gedeelde matrijs: een huid van ASA (acrylonitril-styreenacrylaat) over een kern van ABS. Enkelzijdige constructies plaatsen ASA op het weergerichte oppervlak; dubbelzijdige versies, meestal geschreven als ASA/ABS/ASA, beschermen beide zijden van het voltooide onderdeel.
De chemiekloof tussen de twee lagen is klein in naam en groot in uitkomst. Beide zijn styrenen met een acrylonitrilfase voor stijfheid en een rubberfase voor taaiheid. In ABS is dat rubber butadieen, en de moleculaire structuur ervan is precies wat UV-licht aanvalt. In ASA is de rubberfase in plaats daarvan een acrylester. Verwissel het rubber en het oppervlak stopt met vergelen en krijten onder zonlicht.
De Cap-and-Core-arbeidsverdeling
De ASA-huid is dun in verhouding tot de kern, vaak een klein deel van de totale dikte, maar draagt bijna al het verweringswerk. Omdat de dop over de volledige dikte is gepigmenteerd, is de kleur een integraal onderdeel van het oppervlak en zit het niet in een verffilm. Een kras kan een andere tint eronder blootleggen, maar er is geen verf die kan afbladderen zoals een gespoten afwerking dat doet.
De ABS-kern draagt bij aan de eigenschappen die de plaat de moeite waard maken om te vormen: hoge slagsterkte, goede smeltsterkte voor diepe vacuümtrekkingen en vormtemperaturen die dicht bij standaard ABS liggen. In de praktijk betekent dit dat bestaande thermovormgereedschappen en verwarmingsprofielen worden overgedragen met minimale herkwalificatie.
ASA/ABS versus gewoon ABS en massief ASA
Voor de meeste inkoopbeslissingen zitten er drie kandidaten op tafel: gewone ABS-plaat, ASA/ABS gecoëxtrudeerde plaat en massieve ASA-plaat. Elk heeft een verdedigbare plaats. De veelgemaakte fout is betalen voor weerbestendigheid die een onderdeel nooit nodig zal hebben, of het overslaan voor onderdelen die dat duidelijk wel doen.
| Eigendom | Gewoon ABS-blad | ASA/ABS gecoëxtrudeerde plaat | Stevig ASA-blad |
|---|---|---|---|
| Kleur- en glansbehoud voor buiten | Arm; vergeelt en krijt onder UV | Goed op afgedekte gezichten; de pet draagt de weerplicht | Goed door de volledige dikte |
| Slagvastheid | Hoog | Hoog, driven by the ABS core | Goed, over het algemeen harder en stijver dan ABS |
| Gedrag bij thermovormen | Eenvoudig, breed verwerkingsvenster | Dicht bij ABS; diepe trekkingen en textuurdetails worden goed overgedragen | Vormbaar maar stijver, mogelijk aangepaste instellingen nodig |
| Relatieve kosten | Laagste | Midden; de premie dekt de deklaag | Hoogest at equivalent gauge |
| Beste pasvorm | Binnenbehuizingen, interieuronderdelen, verpakkingen | Buitenbehuizingen, buitenbekleding van voertuigen, bewegwijzering | Onderdelen die aan zware blootstelling zijn blootgesteld en die volledige weerbestendigheid vereisen |
In de praktijk is nog één vergelijking van belang: ASA/ABS versus gespoten ABS. Schilderen voegt een processtap toe, een faalmodus in de vorm van spanen en afbladderen, en de logistiek van opnieuw schilderen gedurende de levensduur. Een integrale ASA-dop verwijdert de spuiterij uit de vergelijking voor gekleurde buitenonderdelen, en dat is de reden waarom veel programma's voor auto's en buitenapparatuur deze kant op zijn gegaan.
Een ASA/ABS-blad specificeren
Gauge, Kaplaag en Afgedekte vlakken
De meeste thermogevormde onderdelen in deze familie hebben een totale dikte van ongeveer 1,5 tot 6 mm, waarbij zwaardere diktes gereserveerd zijn voor structurele panelen. Er horen vanaf het begin twee vragen thuis in uw offerteaanvraag: hoeveel vlakken zijn voorzien van de ASA-dop en welk aandeel van de totale dikte de dop vertegenwoordigt. Een onderdeel dat slechts één kant naar de hemel laat zien, kan vaak met enkele kap tegen een betere prijs worden gekocht, terwijl een dubbelzijdig bord of spa-paneel aan beide zijden bescherming nodig heeft.
Kleur, glans en textuur
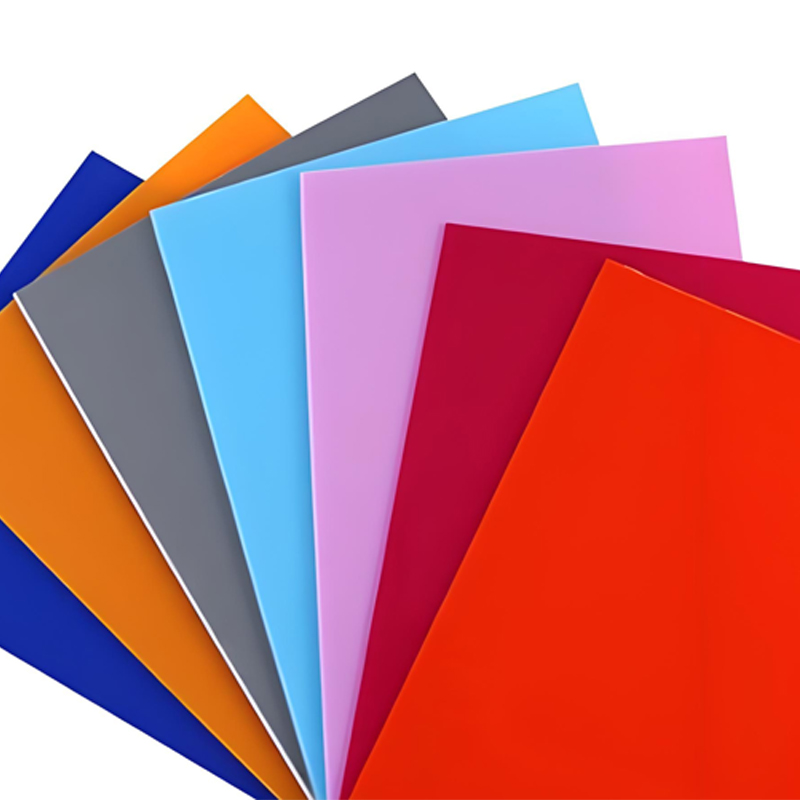
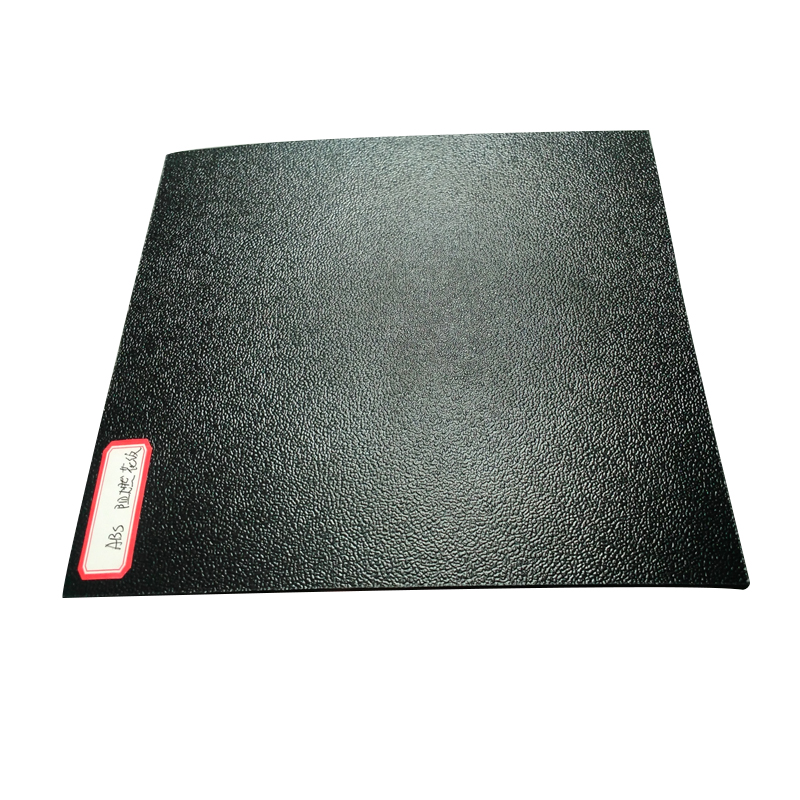
Omdat de kleur in de deklaag leeft, is kleurmatching een oefening met de deklaag. Leveranciers kunnen een doeltint matchen en glansniveaus aanbieden van hoogglans tot mat met een fijne textuur; gestructureerde oppervlakken verbergen ook gereedschapssporen en kleine slijtplekken op grote onderdelen. Vraag om een ondertekend kleurenplaatje en bewaar dit als acceptatiereferentie voor elke batch.
Verweringsgegevens die de moeite waard zijn om te vragen
‘Weerbestendig’ betekent weinig zonder cijfers. Vraag de leverancier naar kleurverschil (delta E) en glansbehoud na een gedefinieerde versnelde blootstelling, bijvoorbeeld xenon-boogtesten volgens ISO 4892 of blootstelling aan UV-fluorescentie volgens ASTM G154, en spreek de blootstellingsuren af en overschrijd de drempelwaarden vóór de productie. Dat ene document voorkomt de meeste geschillen over vervaging na levering.
Vormen en afwerken op de werkvloer
Op de vloer gedraagt ASA/ABS zich als de ABS-kern waarop het is gebouwd. Het vacuümvormt en drukvormt met de smeltsterkte die nodig is voor diepe trekjes, neemt fijne textuurdetails uit de mal op en snijdt netjes af. Voor styreen ontwikkelde lijmen en lijmen met oplosmiddelen werken over het algemeen goed, en verf of decoratieve folie kan nog steeds worden aangebracht als een project om een speciaal effect vraagt.
Er zijn twee praktische waarschuwingen van toepassing. Houd de beschermende PE-maskeringsfilm tijdens het vormen en hanteren tot aan de uiteindelijke montage, omdat een bekraste dop het enige defect is dat dit materiaal door zijn ontwerp niet kan verbergen. En als de onderdeelspecificatie vlamvertraging vereist, bevestig dan dat er een FR-gemodificeerde versie beschikbaar is in dezelfde constructie, in plaats van aan te nemen dat de standaardkwaliteit voldoet.
Waar de ASA Cap zichzelf terugbetaalt
De economie is eenvoudig. De ASA-dop kost meer dan alleen ABS, en verdient dat geld overal waar zonlicht het onderdeel jarenlang bereikt:
- Buitenbekleding van auto's en bedrijfsvoertuigen: spoilers, spiegelbehuizingen, grille-omlijstingen, carrosseriecomponenten van vrachtwagens, dakkoffers.
- Elektrische uitrusting voor buitenshuis: afzuigkappen voor gazontrekkers, trimmer- en kettingzaagkappen, generatorbehuizingen.
- Onderdelen voor campers en caravans: carrosseriepanelen, wielkastafdekkingen, uitrustingsbehuizingen op het dak.
- Behuizingen voor telecom-, elektriciteits- en waterinfrastructuur die het hele jaar door buiten staan.
- Bewegwijzering en reclamedisplays voor buiten, tuin- en terrasmeubilair, spapanelen en behuizingen voor landbouwmachines.
Binnenonderdelen rechtvaardigen zelden de dop: apparaatbehuizingen in een gebouw, interieurbekleding, materiaalverwerkingsbakken en auto-interieurcomponenten doen het allemaal prima op gewoon ABS. Door die grens duidelijk te trekken in de fase van de stuklijst, liggen de besparingen.
Een koperschecklist voordat u bestelt
- Controleer hoeveel vlakken ASA-afgedekt zijn en welk aandeel de dop heeft in de totale meter.
- Vermeld de gewenste kleur en glans en teken vóór productie een kleurenplaatje af.
- Vraag delta E- en glansbehoudgegevens op van versnelde verwering, met afgesproken uren en drempels.
- Controleer toleranties op maat, vlakheid en plaatgrootte, plus beschermende maskering op afgedekte vlakken.
- Vraag vroeg naar FR-kwaliteiten als de specificatie of de eindmarkt deze vereist.
- Spreek af hoe de kleur van batch tot batch wordt gecontroleerd bij herhaalbestellingen van aangepaste tinten.
Een leverancier kiezen voor ASA/ABS-platen
Omdat ASA/ABS een gecoëxtrudeerd legeringsproduct is, zijn de formulering en lijnmogelijkheden van de leverancier net zo belangrijk als het gegevensblad. Jiangsu MCH Technology (MCH) bouwt zijn assortiment rond de ABS-familie: ABS, vlamvertragend ABS, PC/ABS, TPU/ABS en ASA/ABS-platen, naast HDPE, HIPS en PMMA. Het bedrijf past de kleur, dikte, patroon en grootte aan over drie productielijnen, met export naar Europa, Amerika, Zuidoost-Azië en het Midden-Oosten. Voor een koper is die breedte praktisch van belang: wanneer een programma ABS-onderdelen voor binnen combineert met ASA/ABS-onderdelen voor buiten, kan één leverancier de kleur- en maatlogica voor beide behouden.
Begin het gesprek met het onderdeel in plaats van met de naam van het materiaal: waar het leeft, welke gezichten de zon zien, de doeldikte, de kleur- en glansstandaard en de verweringsdrempels die u accepteert. Met deze vijf antwoorden op tafel wordt een ASA/ABS-offerte een specificatie in plaats van een gok.
Gerelateerde producten
KRIJG EEN OFFERTE
Auteursrecht © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Gereserveerd Fabrikanten van technische kunststofplaten